山东轴承厂家怎么选?聊城轴承产业带、加工工艺与批发报价的采购实战指南
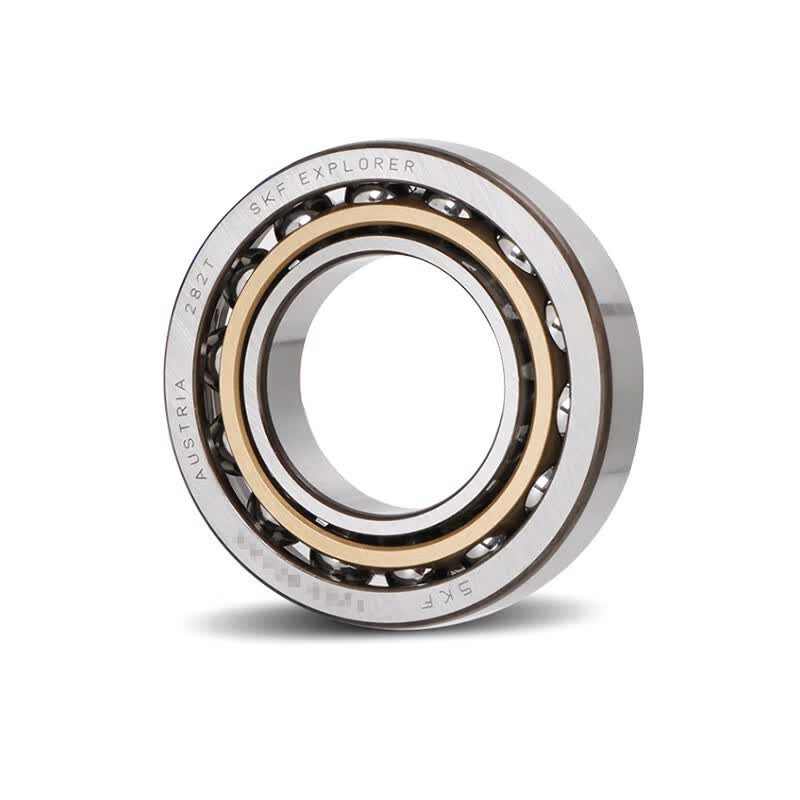
在轴承采购圈里,提到"山东轴承厂家",很多人的第一反应就是聊城、临清、烟店。这里既有大型规范化生产企业,也有专注轴承套圈加工的中小型工厂,还有数以千计的贸易档口。对采购方来说,选择多意味着议价空间大,但也意味着踩坑的概率上升。同样是标注"P0级深沟球轴承",不同厂家的实际振动值、游隙控制、寿命表现可能相差一倍以上。
本文从产业带格局、厂家类型、加工工艺、选型要点、报价构成和进厂检验几个维度,梳理一套可落地的采购判断方法,帮助工程采购和经销商更高效地筛选山东轴承生产厂家。

一、山东为什么能成为轴承制造与流通大省
山东的轴承产业不是单一工厂撑起来的,而是"制造+流通"双轮驱动的产业集群。以聊城临清为中心,周边聚集了大量轴承套圈锻造、车削、热处理、磨削加工厂,形成了比较完整的工序分工:有的厂只做套圈车加工,有的专做热处理,有的负责磨削超精,最后由成品厂完成合套装配和检测。
这种分工带来两个直接结果:
- 成本优势明显。工序专业化后单件加工成本被摊薄,中低端通用型号的批发价格在全国范围内都比较有竞争力。
- 交期弹性大。标准型号如6200系列、6300系列常有现货,非标尺寸也能较快组织打样。
与此同时,山东也是电机、农机、工程机械、纺织机械、汽车零部件的重要配套基地,本地主机厂对电机轴承、农机轴承、深沟球轴承的需求量庞大,形成了"就近配套"的天然市场。产业需求反哺制造能力,这是山东轴承厂家数量长期居高的根本原因。
二、先分清:你要找的是厂家还是贸易商
很多采购在比价时发现同样的型号报价差30%,往往不是工艺差距,而是供应商身份不同。可以把山东轴承供应方大致分为三类:
- 轴承生产厂家:自有套圈加工和装配线,能控制热处理、磨削等关键工序,可以出具材质报告、尺寸检验记录,支持非标轴承定制。
- 半工序加工厂:只做轴承套圈加工或只做磨削,产品是半成品,适合有装配能力的客户或同行配套。
- 贸易商/档口:整合多家工厂货源,型号齐全、起订量低,但工艺一致性依赖上游,出现问题追溯链条较长。
判断方法其实不复杂:问三个问题——套圈是自制还是外购?热处理是自有设备还是外协?能否提供该批次的振动值和游隙实测数据?能清楚回答并给出书面记录的,基本可以判定为具备实际制造能力的轴承生产厂家。
三、聊城轴承产业带的工艺链条
一支合格的轴承,从钢材到成品通常要经过十余道关键工序。理解这条链条,有助于判断报价是否合理。
- 原材料:主流采用GCr15高碳铬轴承钢,部分汽车、重载场景使用渗碳钢。材料批次直接影响淬透性和疲劳寿命。
- 锻造与退火:棒料下料后热锻或冷碾成型,随后球化退火,为后续车削和淬火准备组织基础。
- 套圈车削:加工内外圈的内径、外径、沟道和端面,控制留量,这是轴承套圈加工中最考验设备刚性与刀具管理的环节。
- 热处理:淬火加回火,硬度通常控制在HRC 60~64,同时要控制变形量和残余奥氏体,避免后期尺寸不稳定。
- 磨削与超精:磨内外径、磨沟道、超精研沟道,决定圆度、粗糙度和噪音水平。电机轴承对这道工序的要求尤其高。
- 合套装配:按游隙分组选配合套,安装保持架、加注润滑脂、压装密封或防尘盖,最后清洗、检验、防锈包装。
可以看出,套圈加工和磨削是两个"看不见但决定性能"的环节。同型号产品价格差异,往往就产生在这两道工序的设备精度和检测密度上。
四、核心产品线怎么划分
采购前先明确自己需要哪一类产品,再去对应筛选厂家,能大幅减少沟通成本。
- 深沟球轴承:用量最大的通用类型,覆盖6200、6300、6800、6900等系列,广泛用于电机、家电、风机、水泵、纺织机械。按噪音等级分Z1、Z2、Z3,普通机械用Z1即可,静音电机建议Z2以上。
- 角接触球轴承:可同时承受径向和轴向载荷,常用于机床主轴、泵、减速机,需注意接触角(15°、25°、40°)和配对方式(DB、DF、DT)。
- 圆锥滚子轴承与圆柱滚子轴承:重载场合的主力,汽车轮毂、工程机械、矿山设备配套较多。
- 轴承套圈:作为半成品供应给装配厂或同行,按图纸或国标型号加工,重点看尺寸公差和沟道粗糙度。
- 非标轴承定制:内径、外径、宽度、沟道参数、密封形式、材质有特殊要求的场合,需要厂家具备独立工艺设计能力。
五、选型时容易被忽略的四个参数
很多采购只报型号,结果到货后装机出现异响或早期失效,问题往往出在参数没约定清楚。
- 游隙:C2、C0、C3、C4。高温工况、过盈配合较紧时应适当选大游隙;精密主轴则倾向小游隙。游隙选错,噪音和寿命都会受影响。
- 精度等级:P0、P6、P5、P4由低到高。普通传动用P0,电机、精密设备建议P6或P5,主轴类需P4以上。
- 密封形式:ZZ铁盖适合中高速、防尘为主;2RS橡胶密封防尘防水更好,但转速上限略低;OPEN无盖适用于有独立润滑系统的场合。
- 润滑脂:不同基础油和稠度的润滑脂适用温度区间差别较大,低温环境和高温环境不能混用同一款脂。
此外,采购前最好对照轴承型号大全确认尺寸代码,避免因新旧标准或厂家自定义代号造成尺寸偏差。
六、轴承批发价格由什么决定
同样的型号,报价从几元到几十元不等,原因通常集中在这几个方面:
- 材料与热处理:正规轴承钢与劣质料的成本差可达20%以上,热处理工艺不到位还会导致硬度不足、早期剥落。
- 精度与噪音等级:P6比P0贵,Z3比Z1贵,因为磨削和分选工时明显增加。
- 套圈来源:自制套圈与外购套圈成本结构不同,外购往往难以保证批次一致性。
- 批量与库存:现货小批量和整柜订货的单价差距明显,定制型号还要考虑开模和换型成本。
- 保持架与密封件材质:尼龙、黄铜、冲压钢成本依次不同,橡胶密封与铁盖也有差价。
- 检测与包装:是否做逐件振动检测、是否全检游隙、包装是否防锈规范,都会体现在价格里。
建议不要把最低报价作为唯一决策依据。可以要求供应商提供同批次样品试用,用实际装机的噪音和温升数据来验证性价比。
七、进厂检验:一份可直接套用的清单
无论供应商规模大小,到货抽检都应成为固定动作。以下项目适合大多数通用轴承:
- 外观:有无锈蚀、磕碰、划伤,倒角是否均匀,标志是否清晰。
- 尺寸:内径、外径、宽度实测值是否符合公差,端面跳动是否合格。
- 旋转性能:手动旋转是否灵活、有无卡滞和异响,轴向窜动量是否在范围。
- 游隙:用专用仪器测量径向游隙,核对与订单约定组别是否一致。
- 振动值:静音要求高的场合需检测加速度或速度振动值,并留存记录。
- 硬度与材质:必要时抽检硬度,要求提供材质报告或第三方检测。
- 资料:合格证、检验报告、批次可追溯信息是否齐全。
八、非标轴承定制的正常流程
非标需求常常卡在沟通环节。规范的做法是:先确认使用工况(载荷大小与方向、转速、温度、安装空间),再提供图纸或样品,厂家评估工艺可行性并给出打样周期;样品通过装机验证后,再确认批量公差标准、检测方式、包装和交期。整个过程建议把关键参数写进技术协议,避免批产时出现"和样品不一样"的争议。
一般具备套圈加工能力的厂家,在非标尺寸、特殊沟道、异形密封这类需求上响应更快,因为不需要依赖外部配套厂排产。
九、常见问题解答
- 山东轴承厂家最小起订量多少?常规型号通常几十套起订,非标定制视工艺难度而定,部分厂家可接受单件打样。
- 交货期一般多久?现货型号1~3天,常规生产7~15天,非标定制含打样通常15~30天。
- 怎么判断是不是真正的生产厂家?实地看磨削和装配车间最直接;无法实地考察时,可要求提供工序照片、设备清单和检验记录。
- 价格能否长期锁定?可以协商季度或半年框架价,但需约定钢材价格波动超过一定幅度时的调整机制。
十、选供应商,本质是选稳定性
轴承属于典型的"小零件、大影响"产品。一台设备因为一颗轴承提前失效而停机,损失往往远超采购差价。所以筛选山东轴承厂家时,建议把关注点从"单价最低"转向"批次稳定性、检测能力、问题响应速度"这三个维度。
位于聊城产业带的同心轴承(lctxzc.com),长期专注于深沟球轴承、角接触球轴承及各类轴承套圈的加工与供应,覆盖电机轴承、农机配套、通用机械等应用场景,可提供标准型号供货与非标轴承定制服务,并支持按批次提供尺寸、游隙、振动等检测数据。无论是寻求长期配套的整机厂,还是需要稳定货源的经销商,都可以结合实际工况先小批量试用,再逐步扩大合作规模。
采购没有一劳永逸的答案,但有一套可复用的判断逻辑:看懂产业带分工,问清关键工序,约定参数与检验标准,剩下的交给时间和数据来验证。